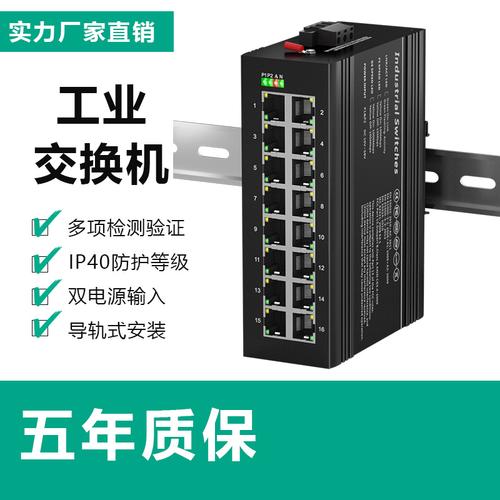
在工业自动化快速发展的今天,网络设备的稳定性与安全性直接关系到生产线的连续运行。工厂直销的16口工业级交换机,凭借不丢包、稳定防雷、百兆/千兆灵活配置等核心优势,正成为自动化设备网络部署的理想选择。
一、工业场景对交换机的严苛要求
工厂车间环境复杂,电磁干扰强、温差大、粉尘多,普通商用交换机难以胜任。工业级交换机从元器件选型到结构设计均针对恶劣环境优化:宽温工作范围(-40℃~75℃)、金属外壳散热、导轨/壁挂安装方式,确保在配电柜、生产线旁等位置长期稳定运行。16口设计可满足多条自动化设备、PLC、传感器、HMI的集中接入需求,减少布线复杂度。
二、不丢包:保障生产数据完整性
自动化控制指令对丢包极为敏感,一次丢包可能导致机械臂误动作或产品报废。该系列工业交换机采用高质量网络变压器与工业级交换芯片,支持存储转发机制,配合大容量缓存,有效避免突发流量导致的丢包。同时支持IEEE 802.3x流控与QoS优先级调度,确保控制指令优先转发,数据传输完整可靠。
三、稳定防雷:应对恶劣电气环境
工厂供电系统常伴随浪涌与感应雷击风险。该交换机所有端口具备6kV防雷保护(电源端口可达4kV以上),符合工业级电磁兼容标准,有效抵御静电、群脉冲与雷击浪涌,降低因天气或设备启停造成的端口损坏率。双冗余电源输入设计进一步提升供电可靠性,避免单路电源故障导致网络中断。
四、百兆/千兆灵活选型
根据自动化设备带宽需求,提供百兆与千兆两种规格:百兆16口适合PLC、传感器、低速控制设备接入;千兆16口适合机器视觉、高清监控、大流量数据采集等场景。部分型号支持光电混合,预留SFP光口用于远距离级联,方便工厂跨车间组网。
五、工厂直销的价值
工厂直销模式省去中间环节,在价格、交期与技术支持上更具优势:批量采购成本更低,现货快速交付,并可依据项目需求提供端口配置、电源规格、安装附件等定制服务。专业销售团队可协助选型,提供组网方案建议,售后响应更直接。
选择工业级16口交换机,核心在于稳定、不丢包与防雷能力。工厂直销模式让自动化设备集成商与终端用户以更优成本获得可靠网络基座,为智能制造保驾护航。